东莞市慕尼特实业精密五金加工技术能力与精度控制解析
制造业转型升级的浪潮下,客户对精密五金件的公差要求已从“丝级”迈入“μ级”。东莞市慕尼特实业有限公司在服务汽车电子、医疗器械及智能家居客户时发现,不少企业面临的并非设备瓶颈,而是从材料预处理到工艺参数匹配的系统性精度失控。这往往导致批量报废率居高不下,交付周期一拖再拖。
精密加工失准的根源:不止于机床精度
很多工厂将精度问题简单归因于进口设备的有无,实则忽略了三个隐性变量:刀具磨损的动态补偿、温湿度对材料形变的影响、以及切削液浓度波动。以铝合金6061为例,若粗加工后未进行充分的应力释放,精铣时平面度极易超差0.02mm。东莞市慕尼特实业有限公司在实测中发现,车间昼夜温差超过5℃时,长轴类零件的直线度偏差会呈指数级上升。
另一类常见问题出在工艺衔接环节。冲压与CNC工序间的定位基准不统一,或注塑件在存放过程中的内应力回弹,都会让后续精加工“差之毫厘,谬以千里”。实业制造的精髓,恰恰在于对这些细节的工业化管控。
体系化精度控制:从材料入库到出货检验
东莞市慕尼特实业有限公司的应对策略,是将精度控制前移至全流程节点。首先,在原材料端建立来料硬度与金相抽检制度,杜绝“带病”材料流入产线。其次,针对五金加工车间,我们引入基于统计过程控制(SPC)的实时监控系统,每15分钟自动采集一次关键尺寸数据,一旦发现过程能力指数(Cpk)低于1.33,系统即刻触发刀具补偿或停机报警。
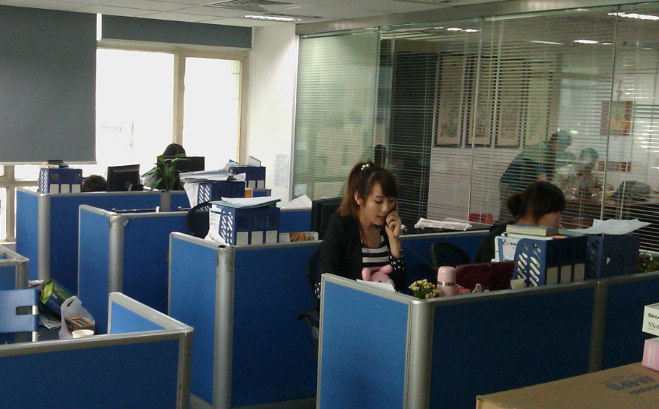
对于塑胶制品及工业配件的注塑环节,我们采用模流分析软件预先模拟收缩率,并结合模温机±1℃的精准控温,将翘曲变形量稳定控制在0.1mm以内。值得一提的是,公司自有检测室配备了三坐标测量仪与粗糙度仪,核心尺寸的测量不确定度可低至±2.5μm,确保每一项产品生产数据都具备可追溯性。
给制造企业的三点务实建议
- 建立“工艺首件”全尺寸报告制度,而非只检几个关键位。首件合格不代表批量稳定,需结合过程能力分析。
- 重视切削液的定期维护。浓度下降会导致刀具寿命缩短30%,且表面光洁度明显恶化。
- 将“防呆”设计融入工装夹具。定位销磨损检测应纳入日常点检,避免人为误判。
作为深耕实体产业多年的综合型制造企业,东莞市慕尼特实业有限公司始终认为,精密加工不是冷冰冰的机械运动,而是对材料特性、设备极限与工艺逻辑的深刻理解。我们不仅提供五金加工与塑胶制品的定制服务,更愿意将多年积累的精度控制经验转化为客户的竞争力。
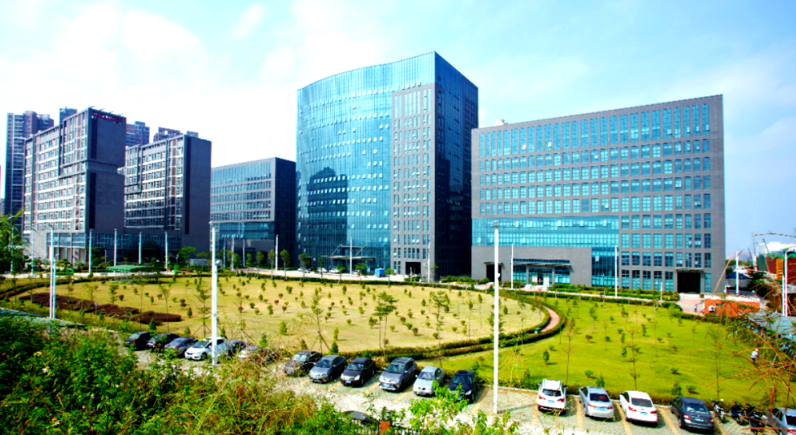
未来,随着微型化与集成化趋势加剧,工业配件的加工难度将持续提升。东莞市慕尼特实业有限公司将继续在恒温恒湿车间建设与在线检测自动化上加大投入,用数据驱动每一次切削、每一次注塑,让稳定精度成为客户产品迭代的坚实底座。