慕尼特塑胶制品注塑生产流程及常见缺陷预防方案
在制造业向精密化、柔性化转型的当下,注塑车间的每一克塑料都承载着成本与良率的双重压力。作为深耕实业制造领域多年的东莞市慕尼特实业有限公司,我们深知塑胶制品的成型质量不仅关乎外观,更直接影响工业配件的装配精度与使用寿命。今天,抛开宣传话术,直接拆解注塑机台背后的温度、压力与时间逻辑。
一、从原料干燥到合模:四个关键参数的连锁反应
注塑缺陷很少是单一因素造成的。以最常见的缩痕为例,它往往并非冷却不均,而是保压压力设定与浇口冻结时间错配的结果。我们的工艺员在调试产品生产节拍时,会优先锁定三个变量:料筒温度梯度(通常控制在±5℃以内)、注射速度曲线(采用3段慢-快-慢切换)以及模温机实际流量。尤其是结晶性塑料(如POM、PA66),模温低于建议值40℃时,结晶度下降直接导致收缩率波动超出0.2%公差带。
操作层面,我们要求每两小时记录一次实际模温,而不是依赖仪表显示值。因为模具水路结垢会让实际温度与设定值偏差超过8℃,这是导致批量飞边或短射的隐形杀手。
二、缺陷预防:不靠老师傅手感,靠数据化边界测试
在东莞市慕尼特实业有限公司的车间里,解决气纹或烧焦问题不依赖经验猜测。我们执行“DOE+极差验证”流程——比如针对某款五金加工嵌件包胶件,当熔体前沿速度超过45mm/s时,排气槽深度若小于0.02mm,必然产生困气烧焦。通过科学计算浇口位置的剪切速率,我们能提前预判缺陷区间。
- 针对流动痕:优先提高模温至推荐值上限,而非盲目提升注射速度
- 针对翘曲变形:检查玻纤分布取向,调整浇口位置而非单纯增加保压时间
- 针对银纹:核实原料干燥露点是否达到-35℃以下,而非仅看干燥时间
这套方法让我们的试模次数从行业平均的7-9次压缩到3-4次。以生产一批2万件的仪表盘支架为例,传统方案需耗时3天调机,现在借助模流分析软件提前锁定风险点,实际调机时间缩短至6小时,原料浪费减少超过120公斤。这就是实体产业的算账逻辑——每一次预防都比事后分选更值钱。
三、数据对比:预防性控制带来的良率跃升
以我们常年生产的精密齿轮箱壳体(材料PBT+30%GF)为例,在未推行系统化缺陷预防前,首检合格率徘徊在91.5%左右,主要缺陷是困气导致的短射。通过重新设计分型面排气槽并调整注射第二段位置,良率稳定提升至98.7%。
注意,这不是个例。针对高光外观要求的家电面板,我们将热流道阀针顺序控制与模温分段加热结合,表面流痕不良率从4.2%降至0.7%以内。另一组数据来自嵌件注塑——我们在插入五金加工件前增加等离子清洗步骤,结合预热至120℃,金属与塑料的结合处拉拔力波动范围缩小了35%,彻底破解了端子松脱的客诉难题。
作为面向工业配件的实业制造企业,我们更看重瓶颈工序的平衡。当注塑机稼动率超过85%时,模具冷却水流量往往成为隐藏短板。为此,我们在每台机台的水排上加装流量计与温控阀,以每分钟12L的水流量为基准线,低于此值自动报警,确保东莞市慕尼特实业有限公司的每一次产品生产周期稳定可控。
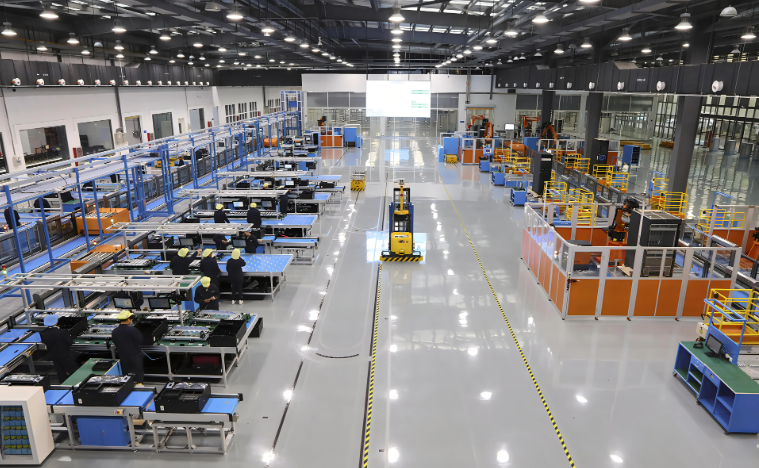
注塑成型没有玄学,只有被忽略的物理。从原料干燥到模具热平衡,每一个塑胶制品的诞生都是系统工程。欢迎各位行业同仁来厂交流,看我们如何用数据定义品质边界。